

Правильная резка сетки из нержавеющей стали является важным шагом, который напрямую влияет на точность установки, структурную целостность, эффективность фильтрации и общий срок службы. Независимо от того, работаете ли вы со сварными сетчатыми панелями для армирования или с плетеной проволочной сеткой для фильтрации и просеивания, неправильная резка может привести к потертостям кромок, искажению размеров, началу коррозии и ненужным отходам материала. Поскольку сетка из нержавеющей стали значительно различается по диаметру проволоки, структуре переплетения и механическому поведению, методы резки необходимо тщательно выбирать в зависимости от типа сетки, толщины и требований применения.
В этом руководстве представлен подробный практический обзор того, как эффективно разрезать сварную и тканую сетку из нержавеющей стали. В нем объясняется выбор инструмента, методы резки, соображения безопасности, обработка кромок и методы контроля качества. Инженеры, производители и специалисты по закупкам могут использовать это руководство, чтобы повысить точность резки, сократить количество доработок и обеспечить надежную работу последующих систем фильтрации, дренажа, строительства и промышленных систем.

Понимание сетки из нержавеющей стали перед резкой
Различия между сварной сеткой и тканой сеткой
Сварная и тканая сетки из нержавеющей стали ведут себя по-разному во время резки, поэтому перед выбором инструментов или методов важно понять их структурные характеристики. Сварная сетка состоит из продольных и поперечных проволок, сваренных сопротивлением-в местах пересечения, образующих жесткую сетку с фиксированным расстоянием между ними. Эта жесткость обеспечивает превосходную стабильность размеров, а также означает, что силы резания передаются по всей конструкции. Если используются неподходящие инструменты, резка может вызвать напряжение в точках сварки, потенциально ослабляя соседние места пересечения или вызывая локальную деформацию.
Тканая сетка, напротив, производится путем переплетения проволок основы и утка в таких узорах, как полотняное переплетение, саржевое переплетение или голландское переплетение. Эта переплетенная структура придает тканой сетке большую гибкость, но также делает ее склонной к истиранию краев при неправильном разрезе. Разрезание тканой сетки без стабилизации краев может привести к ослаблению или смещению проводов, что приведет к изменению размера отверстий и ухудшению точности фильтрации. Понимание этих фундаментальных различий позволяет производителям предвидеть риски и выбирать подходящие стратегии резки.
Влияние диаметра проволоки и отверстия сетки
Диаметр проволоки и размер отверстия сетки играют важную роль в определении сложности резки и выборе инструмента. Более толстая проволока требует более высокой силы резания и более надежных инструментов, тогда как тонкая проволока может быть легко повреждена чрезмерным давлением или неправильной геометрией лезвия. В тканой сетке, используемой для фильтрации, поддержание постоянного размера отверстий имеет решающее значение. Чрезмерная деформация во время резки может деформировать отверстия возле кромки среза, снижая точность фильтрации и постоянство потока.
В сварной сетке более толстая проволока увеличивает сопротивление резанию, но также помогает сохранить стабильность кромок после резки. Однако резка слишком близко к точкам сварки может привести к концентрации напряжений. Инженеры часто указывают минимальные запасы по краям, чтобы сохранить структурную целостность. Правильное планирование с учетом диаметра проволоки и отверстия сетки гарантирует, что резка не ухудшит производительность или совместимость установки.
Рекомендации по выбору марок нержавеющей стали во время резки
Различные марки нержавеющей стали по-разному реагируют на процессы резки из-за различий в твердости, пластичности и поведении-наклепа. Аустенитные марки, такие как 304, 316 и 316L, прочные и пластичные, но имеют тенденцию-затвердевать при резке, увеличивая износ инструмента и выделение тепла. Ферритные марки, такие как 430, более твердые и менее пластичные, что может сделать резку более хрупкой при использовании неправильных методов.
Понимание марки материала помогает производителям выбирать скорости резки, материалы лезвий и стратегии охлаждения. Например, медленная, контролируемая резка острыми инструментами сводит к минимуму накопление тепла и снижает риск изменения цвета или микроструктурного повреждения, которое впоследствии может повлиять на коррозионную стойкость.

Методы ручной резки сетки из нержавеющей стали
Использование ручных ножниц и ножниц для жести
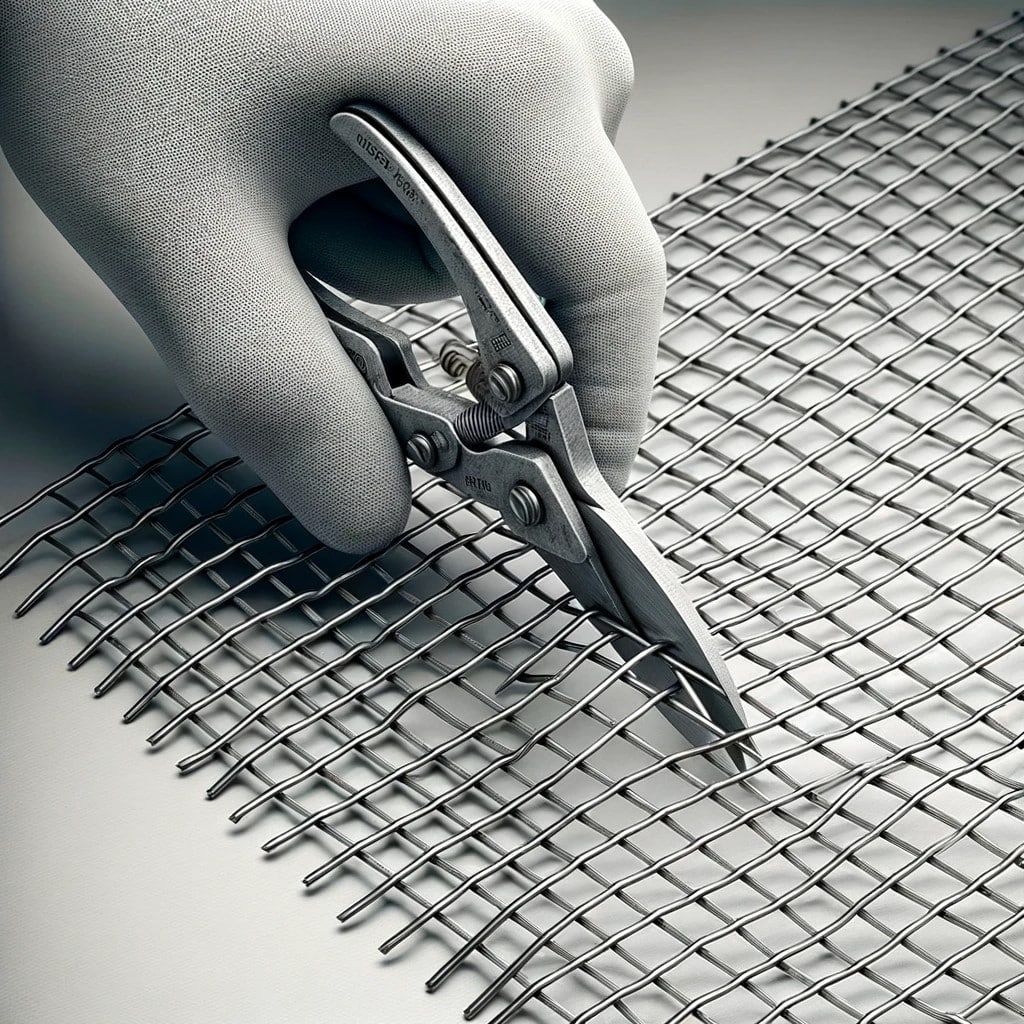
Ручные ножницы и ножницы для жести обычно используются для резки тонкой сетки из нержавеющей стали, особенно при мелкосерийном-производстве или установке-на объекте. Они подходят для мелкотканых и легких сварных сеток с проволокой небольшого диаметра. Ключевое преимущество ручных инструментов — контроль; операторы могут выполнять точные разрезы по отмеченным линиям, не создавая чрезмерного тепла или искр.
Однако ручная резка требует правильной техники. Резка слишком быстро или под неправильным углом может погнуть провода или образовать неровные края. Для тканой сетки важно надежно закрепить сетку, чтобы она не смещалась во время резки. Операторам следует резать один провод за раз, а не одновременно тянуть несколько проводов, что снижает искажения и утомляемость рук. Хотя ручные инструменты экономически-эффективны, их лучше использовать для выполнения небольших-объемных или точных задач, где скорость не имеет решающего значения.
Болторезы для более толстой сварной сетки
Болторезы широко используются для резки более толстых панелей из сварной сетки, особенно в строительстве и на открытом воздухе. Их длинные ручки обеспечивают механическое преимущество, позволяя операторам резать проволоку большего диаметра с меньшими физическими усилиями. Болторезы эффективны для прямых разрезов и грубой калибровки сетчатых панелей перед окончательной обрезкой.
Несмотря на свою мощность, болторезы могут привести к деформации, если ими не пользоваться осторожно. Резка слишком близко к точкам сварки может привести к повреждению соседних соединений, а неравномерное давление может привести к развальцовке концов проволоки. Чтобы свести к минимуму проблемы, операторы должны располагать режущие челюсти прямо на проволоке и прилагать постоянную контролируемую силу. Болторезы идеально подходят для строительных работ, где точность кромок менее важна, но требуются прочность и скорость.
Ограничения методов ручной резки
Хотя методы ручной резки обеспечивают гибкость и низкую стоимость, они имеют ограничения. Точность снижается с увеличением диаметра проволоки, а усталость оператора может привести к нестабильным результатам. Ручные методы также не подходят для производства больших-серий или изделий сложной формы. Понимание этих ограничений помогает инженерам решить, когда следует переходить к механическим или автоматизированным решениям для резки.
Механические режущие инструменты и оборудование
Угловые шлифовальные машины и отрезные-круги
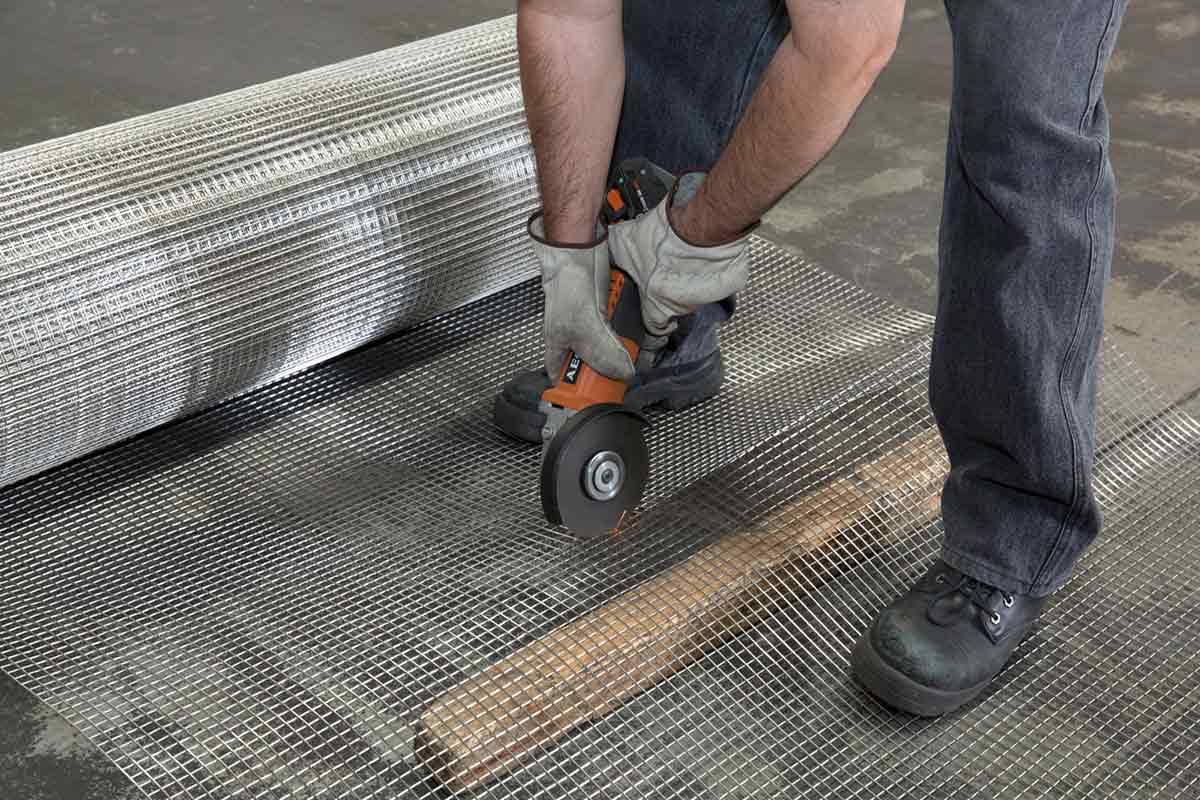
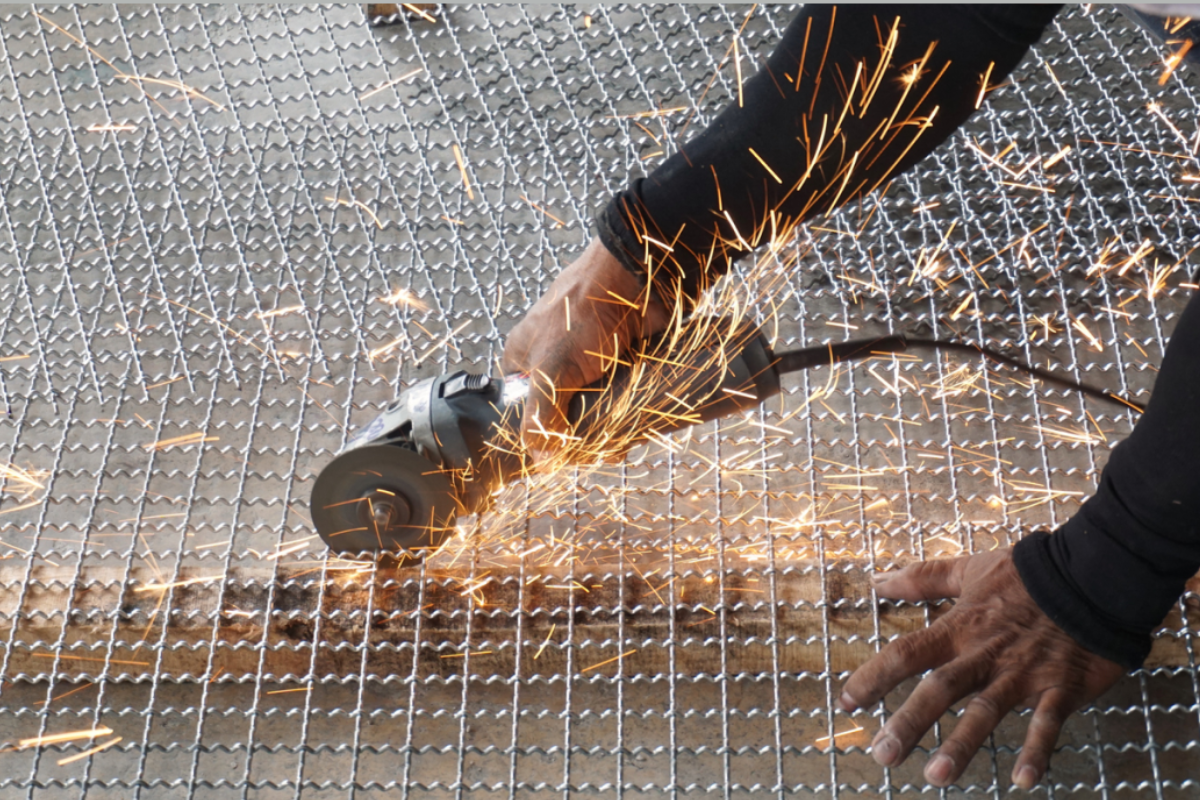
Угловые шлифовальные машины, оснащенные -отрезными-дисками из нержавеющей стали, широко используются для резки сварной сетки и более тяжелой тканой сетки. Они отличаются скоростью и универсальностью, что делает их пригодными для использования на-объектах и в мастерских. Угловые шлифовальные машины могут эффективно обрабатывать более толстую проволоку и большие панели.
Однако они выделяют значительное количество тепла и искр, которые могут обесцветить нержавеющую сталь и потенциально повлиять на коррозионную стойкость, если с ними не обращаться должным образом. Использование подходящих материалов круга, поддержание постоянной скорости резания и недопущение чрезмерного давления помогают снизить перегрев. Операторам также следует носить соответствующее защитное оборудование, поскольку распространенной опасностью являются искры и острые осколки.
Гильотинные ножницы и машины для резки сетки
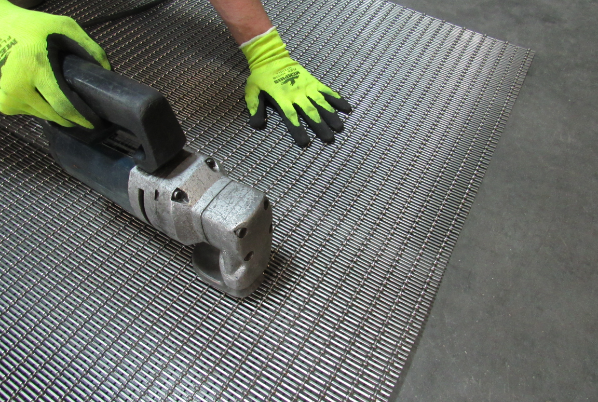
При промышленной-резке гильотинные ножницы и специальные машины для резки сетки обеспечивают превосходную точность и повторяемость. Эти машины применяют равномерную силу резания по ширине сетки, создавая чистые края с минимальной деформацией. Они особенно эффективны для тканых сеток, используемых в фильтрации, где качество кромок напрямую влияет на производительность.
Машинная резка позволяет точно контролировать размеры, сокращая количество отходов и обеспечивая единообразие партий. Хотя первоначальные инвестиции выше, механическое режущее оборудование значительно повышает производительность и качество при-объемных операциях.
Плазменная и лазерная резка нестандартных форм
Передовые методы резки, такие как плазменная и лазерная резка, используются для сложных форм, толстой сварной сетки или цельных сборок. Лазерная резка обеспечивает исключительную точность и минимальную механическую нагрузку, что делает ее идеальной для применений, требующих жестких допусков. Плазменная резка быстрее и подходит для более толстых материалов, но требует больше тепла.
Оба метода требуют тщательного контроля параметров, чтобы предотвратить чрезмерное перегрев-зон. Для восстановления коррозионной стойкости может потребоваться очистка или пассивация после-резки. Эти методы лучше всего подходят для специализированных производственных сред.
Более подробное сравнение режущих инструментов-от ручных ножниц и болторезов до лазерных систем и систем с ЧПУ.
В этом руководстве по выбору инструмента для резки сетки из нержавеющей стали представлено практическое описание эффективности, точности и стоимости.
Руководство по выбору инструмента для резки сетки из нержавеющей стали: от ручных инструментов до ЧПУ
Резка тканой сетки без истирания и искажения
Методы стабилизации края
Предотвращение истирания является одной из самых больших проблем при резке плетеной сетки из нержавеющей стали. Перед резкой края можно стабилизировать с помощью временного зажима, клейкой ленты или точечной сварки. Эти методы удерживают провода на месте, предотвращая их распутывание во время резки.
Для сетки тонкой фильтрации стабилизация особенно важна. Даже небольшое движение проволоки может изменить геометрию апертуры, что повлияет на точность фильтрации. Правильная стабилизация обеспечивает чистые края и стабильную производительность.
Если производительность фильтрации имеет решающее значение, также важно понимать, как различные методы резки могут напрямую влиять на стабильность апертуры и микронную точность.-Эта тема подробно рассматривается в нашей статье о том, как методы резки влияют на точность фильтрации в плетеной сетке из нержавеющей стали.
Как методы резки влияют на точность фильтрации в тканой сетке из нержавеющей стали
Направление и последовательность резки
Направление и последовательность резки влияют на качество кромки. Резка параллельно проволокам основы или утка снижает сопротивление и сводит к минимуму искажения. Резка по диагонали увеличивает риск смещения проволоки и появления неровных краев. Планирование траектории и последовательности резки помогает сохранить целостность сетки.
После-новейшие методы лечения
После резки кромок может потребоваться обработка для удаления заусенцев и острых концов. Легкая шлифовка, чистка щеткой или прокатка кромок повышают безопасность и предотвращают повреждение соседних компонентов во время установки. Правильная отделка также снижает точки концентрации напряжений, которые могут вызвать коррозию.
Соображения безопасности при резке сетки
Средства индивидуальной защиты (СИЗ)
Резка сетки из нержавеющей стали связана с острыми краями, летящими фрагментами и возможными искрами. Перчатки, защитные очки, защитные маски и защитная одежда необходимы. При механической резке также могут потребоваться средства защиты органов слуха.
Безопасность рабочего пространства и инструментов
Стабильное рабочее место предотвращает несчастные случаи и обеспечивает точность. Сетка должна быть надежно закреплена или закреплена, чтобы предотвратить ее перемещение. Инструменты должны содержаться в надлежащем состоянии, иметь острые лезвия и неповрежденные защитные приспособления. Соблюдение протоколов безопасности снижает риск травм и улучшает качество резки.
Обращение и утилизация обрезанных кромок
Обрезанные края сетки острые и опасные. Правильное обращение, маркировка и утилизация предотвращают травмы во время транспортировки и установки. В промышленных условиях стандартизированные процедуры обращения повышают безопасность и эффективность.
Контроль качества после резки сетки из нержавеющей стали
Проверка точности размеров и допусков
После резки размеры сетки следует сверить с техническими характеристиками. Точный размер обеспечивает правильную посадку во время установки и предотвращает доработку. Инструменты измерения и шаблоны помогают поддерживать согласованность.
Структурная целостность и проверка кромок
Крайне важно проверять кромки разреза на наличие деформации, сломанных сварных швов или ослабленной проволоки. Раннее обнаружение дефектов предотвращает сбои в дальнейшем и обеспечивает надежную работу.
Подготовка сетки к установке или изготовлению
Правильная очистка и упаковка защищают разрезанную сетку от загрязнения и повреждения. Правильная подготовка сетки обеспечивает плавную интеграцию в системы фильтрации, дренажные системы или структурные конструкции.
После резки обработка кромок и предотвращение коррозии становятся одинаково важными для долговременной-работы-эти процессы после резки-подробно описаны в нашем руководстве по обработке кромок и защите от коррозии сетки из нержавеющей стали.
Пост-Передовая обработка кромок и предотвращение коррозии сетки из нержавеющей стали
Соображения безопасности при резке сетки из нержавеющей стали
Требования к средствам индивидуальной защиты (СИЗ)
При резке сварной и тканой сетки из нержавеющей стали образуются острые края, металлические заусенцы, искры, а иногда и мелкая металлическая пыль. Надлежащие средства индивидуальной защиты (СИЗ) необходимы для предотвращения травм и долгосрочных-рисков для здоровья. Как минимум, операторы должны носить-стойкие к порезам перчатки из кевлара или армированных сталью волокон-для защиты рук от бритвенно--острых концов проволоки. Стандартных тканевых перчаток недостаточно, и они могут легко порваться при работе со свежеразрезанной сеткой.
Защита глаз не менее важна. Защитные очки или полнолицевые щитки-предотвращают попадание металлических фрагментов в глаза, особенно при использовании угловых шлифовальных машин, плазменных резаков или механических ножниц. При работе с электрорежущими инструментами следует использовать средства защиты слуха, чтобы уменьшить долговременное-повреждение органов слуха, вызванное шумом с высоким-децибелом. В закрытых цехах также может потребоваться защита органов дыхания, поскольку при резке нержавеющей стали могут выделяться мелкие частицы, раздражающие дыхательную систему.
Защита ног часто упускается из виду, но она очень важна. Защитные ботинки со стальным-носком предотвращают травмы от падения сетчатых панелей или отрезанных-секций. Защитная одежда с длинными-рукавами сводит к минимуму воздействие на кожу горячих искр и острых концов проводов. Установление четких стандартов СИЗ не только защищает работников, но и повышает производительность за счет сокращения несчастных случаев и простоев. В промышленности или строительстве постоянное использование средств индивидуальной защиты является основным, но важным требованием для безопасных операций по резке сетки из нержавеющей стали.
Устранение острых кромок и заусенцев после резки
Одной из наиболее распространенных опасностей при резке сетки из нержавеющей стали является воздействие острых кромок и заусенцев на проволоке. Как в сварной, так и в тканой сетке после резки могут образовываться игольчатые кончики проволоки, что представляет собой серьезный риск при обращении, транспортировке и установке. Эти заусенцы могут легко проколоть кожу, повредить перчатки или зацепить защитную одежду, если с ними не обращаться должным образом.
После резки края сетки следует немедленно осмотреть и обработать. Ручное удаление заусенцев с помощью напильников, абразивных подушечек или лепестковых дисков помогает сгладить острые концы проволоки и снизить риск травм. При крупносерийном-производстве часто применяются автоматизированные процессы обработки кромок или вторичного шлифования, чтобы обеспечить стабильность и безопасность. В тех случаях, когда с сеткой приходится часто работать, например, в фильтрующих панелях или съемных экранах, обработка кромок не является обязательной-, а является функциональным требованием.
Помимо удаления заусенцев можно применять методы усиления кромок. Загиб края сетки, сварка рамы из нержавеющей стали или установка U-образных кромок повышают безопасность и устойчивость конструкции. Правильная маркировка свежесрезанных сетчатых панелей также помогает предупредить рабочих о потенциальных опасностях. Управление острыми краями — это не только мера безопасности, но и этап контроля качества, который повышает удобство использования и профессионализм готового изделия из сетки из нержавеющей стали.
Контроль пожара и искр при отключении электроэнергии
Механические режущие инструменты, такие как угловые шлифовальные машины, плазменные резаки и лазерные системы, генерируют искры и тепло, которые могут создать опасность пожара, особенно в мастерских, работающих с легковоспламеняющимися материалами. Нержавеющая сталь сама по себе не является горючей, но искры могут воспламенить близлежащую пыль, упаковочные материалы или химические остатки. Перед началом работ по резке необходимо принять надлежащие меры противопожарной безопасности.
Рабочие зоны должны быть очищены от легковоспламеняющихся материалов и при необходимости установлены огнестойкие -барьеры или искрозащитные экраны. Огнетушители, подходящие для тушения пожаров, связанных с металлом-, должны быть легко доступны, а операторы должны быть обучены правильному их использованию. При резке больших сетчатых панелей искры могут распространяться на несколько метров, поэтому важно установить контролируемую зону резки.
Вентиляция также играет роль в управлении искрой и нагревом. Достаточный поток воздуха снижает накопление тепла и рассеивает пары, образующиеся во время резки. В промышленных условиях перед началом операций резки часто требуются разрешения на огневые работы и контрольные списки техники безопасности. Заблаговременно контролируя источники искр и тепла, производители и монтажники могут значительно снизить риск возникновения пожара-при резке сетки из нержавеющей стали.
Безопасное обращение и хранение нарезанных сетчатых панелей
После разрезания сетки из нержавеющей стали необходимо правильное обращение и хранение во избежание травм и материального ущерба. Панели с разрезанной сеткой никогда не следует укладывать беспорядочно, так как оголенные концы проволоки могут привести к порезам при смещении панелей. Использование распорок, защитных разделителей или деревянных поддонов помогает поддерживать безопасное расстояние между панелями и предотвращает повреждение кромок.
Подъем и транспортировку сетки следует производить с использованием соответствующих методов. Во избежание травм от перенапряжения и случайного падения с большими панелями может потребоваться два-человека или механическое подъемное оборудование. При вертикальном хранении сетки следует использовать надежные стеллажи для предотвращения опрокидывания. Горизонтальное хранение должно обеспечивать равномерную поддержку во избежание изгиба или деформации, особенно для более тонких тканых сеток.
Четкая маркировка размеров нарезки, типа сетки и предупреждений об опасности повышает безопасность и эффективность рабочего места. Правильные условия хранения:-сухие, чистые и хорошо-организованные-также защищают сетку из нержавеющей стали от загрязнения и коррозии перед установкой. Практика безопасного обращения гарантирует, что операции резки не создают новых рисков на последующих этапах обработки или использования.
Контроль точности и допусков при резке сетки из нержавеющей стали
Важность точности размеров для промышленного применения
Точность размеров является критически важным требованием при резке сетки из нержавеющей стали для промышленного использования. Такие приложения, как системы фильтрации, защитные экраны и ограждения машин, требуют точных размеров, чтобы обеспечить правильную посадку и производительность. Даже небольшие отклонения по длине или ширине могут привести к трудностям при установке, утечкам или снижению структурной целостности.
Тканая сетка представляет собой уникальную проблему, поскольку разрезание переплетения может привести к незначительным изменениям в расположении проволоки. Без надлежащего контроля сетка может изнашиваться или терять однородность вдоль кромки среза. Сварная сетка, хотя и более жесткая, требует точных измерений, чтобы обеспечить правильное совмещение вырезанных панелей с рамами или точками крепления. Точные режущие инструменты, калиброванные измерительные системы и последовательные процедуры настройки необходимы для соблюдения жестких допусков.
В производственных условиях точность размеров также влияет на повторяемость. Производство сетчатых панелей одинакового размера сокращает количество отходов, повышает эффективность сборки и обеспечивает соответствие спецификациям заказчика. Точная резка — это не только эстетика-, она напрямую влияет на функциональную надежность компонентов сетки из нержавеющей стали в сложных условиях эксплуатации.
Управление деформацией сетки во время резки
Сетка из нержавеющей стали может деформироваться во время резки, если используются неправильные методы или инструменты. Тканая сетка особенно подвержена деформации, поскольку отдельные проволоки переплетены, а не жестко закреплены. Чрезмерное усилие, неправильный зажим или неравномерное давление резки могут растянуть или сжать сетку, изменяя размер и форму отверстия.
Чтобы свести к минимуму деформацию, сетку следует надежно закреплять или поддерживать во время резки. Плоские опорные поверхности предотвращают провисание и поддерживают постоянное натяжение панели. Для тканой сетки разрезание по прямой направляющей или использование прецизионных ножниц помогает сохранить выравнивание проволоки. В автоматизированных системах резки контролируемая скорость подачи и оптимизированные траектории резки снижают нагрузку на сетку.
Осмотр после-разрезки необходим для выявления любых деформаций, которые могут повлиять на производительность. Незначительные деформации можно исправить путем сплющивания или натяжения, но сильная деформация часто требует повторной-резки. Контроль деформации гарантирует, что сетка из нержавеющей стали сохраняет заданную точность фильтрации, прочность и внешний вид.
Требования к допускам для рамных и сварных узлов
Когда сетка из нержавеющей стали используется в рамных или сварных конструкциях, допуски на резку становятся еще более важными. Сетчатые панели должны точно прилегать к раме, чтобы обеспечить надежную сварку, соединение болтами или обжатие. Несоответствующие размеры могут привести к неровным сварным швам, слабым соединениям или видимым зазорам, которые нарушают структурную целостность.
Для каркасов из сварной сетки необходимо учитывать тепловое расширение при сварке. Может потребоваться обрезка панелей немного меньшего размера, чтобы предотвратить коробление или коробление. В сборках тканых сеток сохранение прямоугольных краев обеспечивает равномерное распределение натяжения, когда сетка растягивается или закрепляется.
Четкие спецификации допусков должны быть определены на этапе проектирования. Доведение этих требований до производственных групп помогает обеспечить стабильные результаты. Точная резка, адаптированная к требованиям сборки, снижает необходимость доработки, повышает прочность соединений и повышает общее качество сетчатых изделий из нержавеющей стали.
Контроль качества и проверка после резки
Контроль качества не заканчивается после завершения процесса резки. Проверка вырезанных сетчатых панелей из нержавеющей стали гарантирует, что точность размеров, качество кромок и общая целостность соответствуют требованиям проекта. Визуальный осмотр выявляет заусенцы, повреждения проводов или несоосные отверстия, а проверка размеров подтверждает соответствие указанным допускам.
В критически важных приложениях может потребоваться дополнительное тестирование. Для фильтрационной сетки можно измерить плотность отверстий и открытую площадь для подтверждения эффективности. Для конструкционных применений можно оценить плоскостность и жесткость, чтобы убедиться в способности выдерживать нагрузку-. Документирование результатов проверки способствует отслеживанию и обеспечению качества.
Внедрение стандартизированных процедур проверки снижает риск попадания дефектной сетки на места установки. Контроль качества повышает ценность точной резки и гарантирует надежную работу сетки из нержавеющей стали на протяжении всего срока службы.
Заключение
Резка сварной и тканой сетки из нержавеющей стали — это технически сложный процесс, который напрямую влияет на эксплуатационные характеристики, безопасность и долговечность изделия. Понимание различий между типами сеток, диаметрами проволоки и марками материалов позволяет производителям выбирать подходящие режущие инструменты и методы. Ручная резка обеспечивает гибкость при выполнении небольших-задач, а механическая и передовые технологии резки обеспечивают точность и эффективность промышленного производства.
Не менее важны правила техники безопасности, методы стабилизации кромок и контроль качества после-резки. Сочетая правильное планирование, правильный выбор инструмента и дисциплинированное исполнение, инженеры и производители могут добиться чистого реза, сохранить целостность сетки и сократить количество отходов. Освоение этих методов резки гарантирует, что сетка из нержавеющей стали будет надежно работать в системах фильтрации, строительства, дренажа и промышленности,-обеспечивая долгосрочную-отдачу и стабильную производительность.